

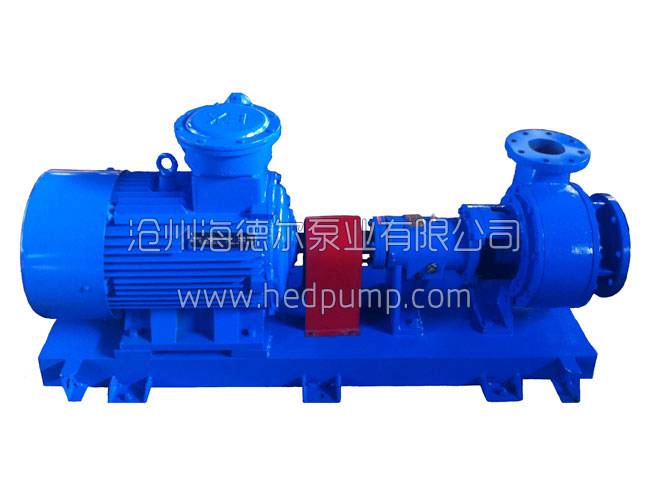
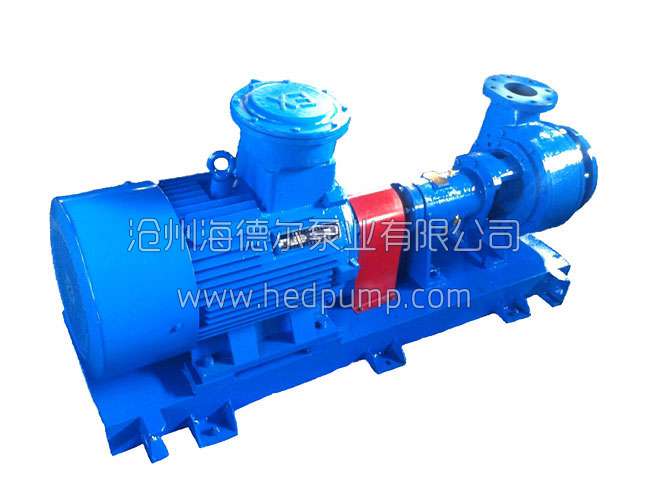
如图示。 注册号码:29223763,;国际分类:7类;核定商品服务项目涵盖工业泵、回转泵类商品。本公司
郑重声明,任何公司、个人不得对我公司的商标名称、图案侵权使用,违者必究,负法律责任。
联系热线:免费电话:400-0317-986 电话:0317-8309791 传真:0317-8309792
真空出料齿轮泵气蚀问题排查解决方法
真空出料齿轮泵在运行中,若出现流量下降、噪音增大、振动加剧等现象,往往与气蚀问题有关。气蚀发生时,介质中溶解的气体或局部低压形成的汽泡在泵内破裂,冲击泵体与齿轮表面,造成部件损伤,影响泵的输送性能与使用寿命。气蚀问题若不及时排查解决,会持续损害泵的过流部件,导致泵长期带病运行。掌握气蚀的排查方法,找准成因并加以解决,是确定真空出料齿轮泵稳定运行的重要环节。
真空出料齿轮泵发生气蚀,多与吸入口介质条件不佳有关。吸入管路存在漏气,外部空气混入介质,会在泵内形成大量气泡;吸入管路过长、过细或存在多弯头,造成吸入阻力过大,泵进入口压力降低,介质中的气体析出形成汽泡;介质本身含气量高或温度偏高,也容易在泵内产生汽化。这些因素共同作用,使泵在吸液过程中产生气泡,气泡随介质进入泵腔后破裂,便形成了气蚀冲击。
排查真空出料齿轮泵的气蚀问题,应围绕介质进入泵前的各个环节展开。起先检查吸入管路的气密性,排查法兰、接头、阀门等位置的漏气点,确认管路密封良好,防止外部空气渗入。其次检查吸入管路的布置与尺寸,评估是否存在过长、过细或弯头过多导致的吸入阻力过大,需要时优化管路结构,缩短长度、增大管径、减少弯头,降低吸入阻力。再检查介质的温度与含气量,温度过高可通过降温措施控制,含气量过高则需考虑脱气处理,改进进入泵的介质条件。
在解决气蚀问题的同时,还需对泵的运行参数加以调整。应确定泵的吸入压力充足,介质能够顺畅进入泵腔,避免进入口压力过低诱发气蚀。泵的转速与输送量应与介质条件相匹配,避免运转加剧气蚀。对已发生气蚀造成的部件损伤,应及时检查齿轮、泵壳等过流部位的表面状况,出现麻点、剥落等气蚀损伤的,需及时修理或愈换,防止损伤扩大影响泵的性能。
气蚀问题的解决还依赖日常的监测与防预。运行中应关注泵的噪音、振动与流量变化,这些往往是气蚀发生的先兆,发现异常及时排查处理。定期检查吸入管路与密封部位,保持管路通畅与气密。对易发生气蚀的工况,可考虑在吸入管路设置相应措施改进吸液条件。通过排查、调整与防预相结合,减少气蚀对真空出料齿轮泵的损害,维持其稳定输送。
真空出料齿轮泵气蚀问题的排查,需围绕吸入管路气密性、管路布置、介质条件与运行参数等环节系统查找成因,采取补漏、优化管路、控制介质状态等措施加以解决。同时,通过部件修理与日常监测防预,减少气蚀的反复发生与持续损害。及时排查解决气蚀问题,能够确定泵的输送性能稳定,延长过流部件与整机的使用寿命,降低因气蚀造成的故障与维修成本。
下一篇:没有了
